बायोमास पेलेट उत्पादन लाइन
स्थिर निरंतर उत्पादन के लिए पूर्णतः स्वचालित प्रणाली।
लकड़ी, पुआल, बाँस और अन्य बायोमास कच्चे माल के साथ संगत।
उच्च उत्पादन और एकसमान पेलेट के साथ ऊर्जा-बचत संरचना।
1. उत्पाद अवलोकन
1.1 लाइन में क्या शामिल है
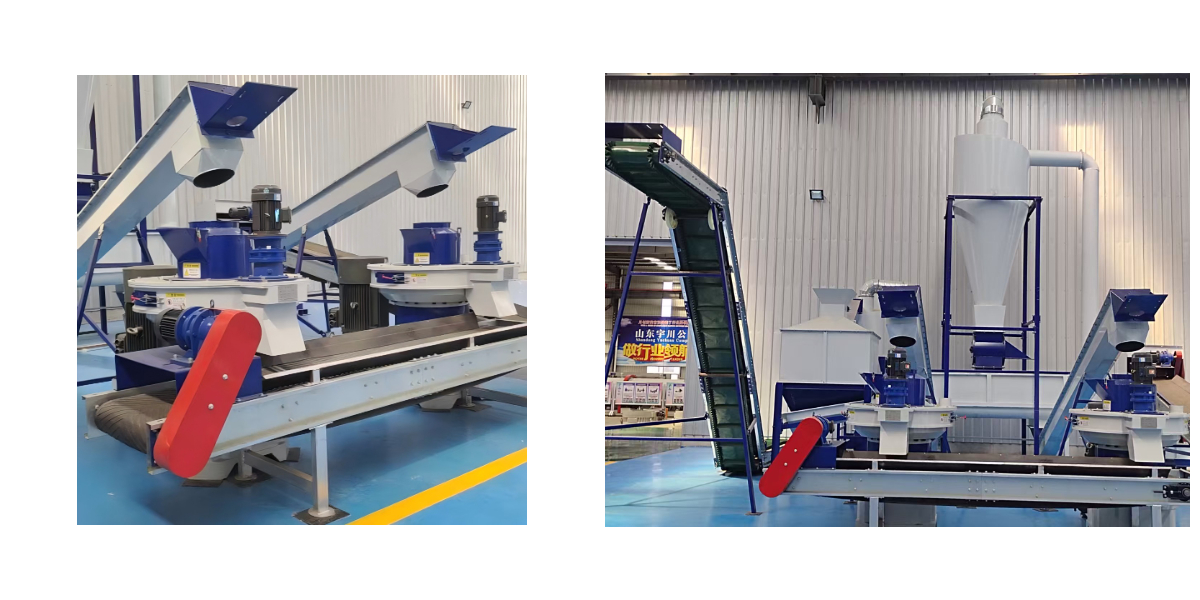
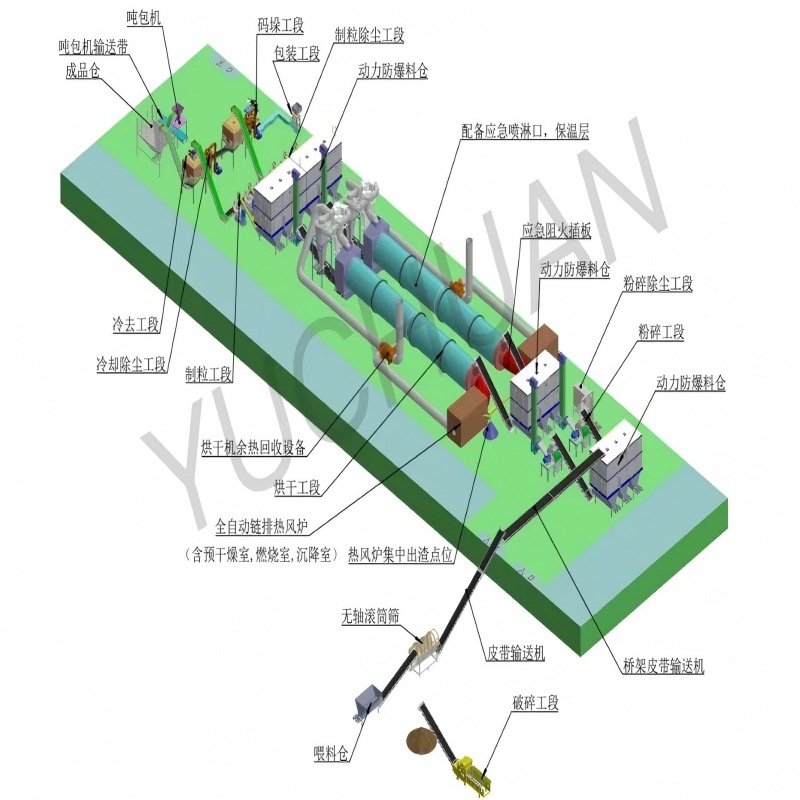
बायोमास पेलेट उत्पादन लाइन एक एकल मशीन नहीं है, बल्कि एक निश्चित क्रम में व्यवस्थित उपकरणों का एक समूह है, जिसमें प्रत्येक खंड वह तैयारी करता है जिसकी अगले खंड को आवश्यकता होती है। इस दस्तावेज़ में वर्णित लाइन कच्चे माल की प्राप्ति से लेकर पेलेट के पैक किए गए बैग तक एक ही पैकेज के रूप में आपूर्ति की जाती है, और प्रत्येक खंड की क्षमता पेलेट मिल के अनुरूप होती है ताकि कोई भी खंड दूसरों के लिए अवरोध न बने।
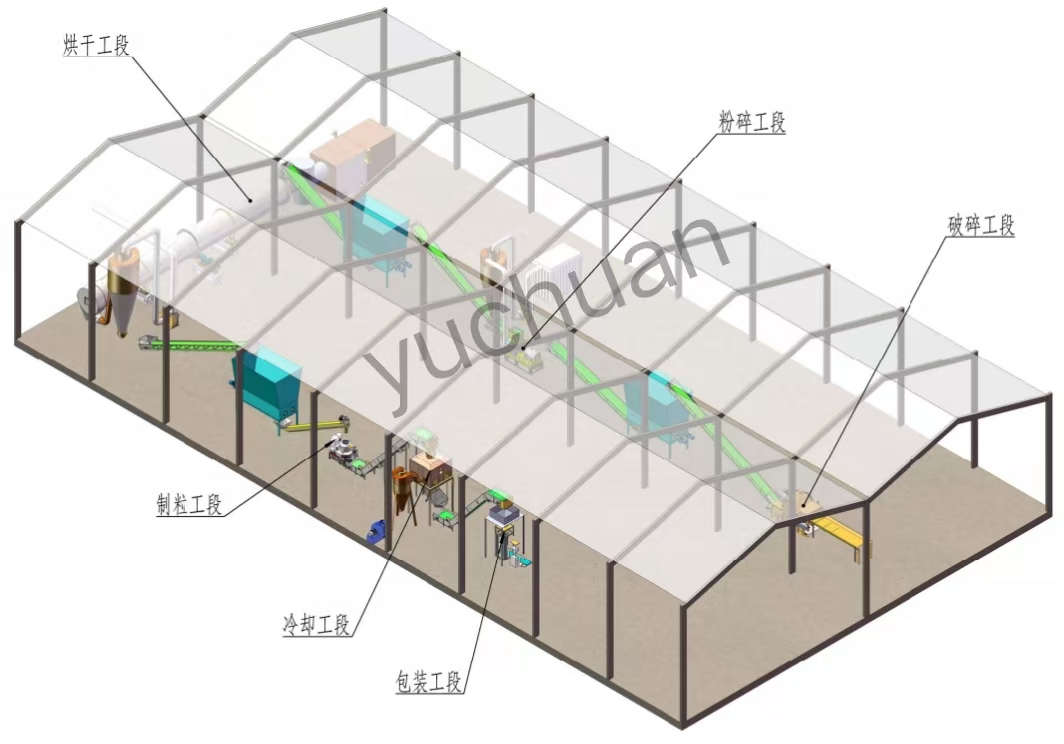
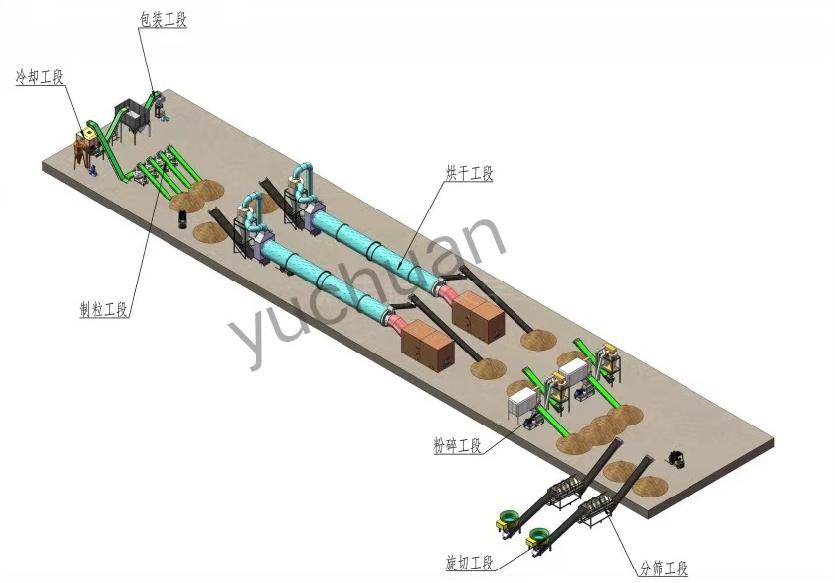
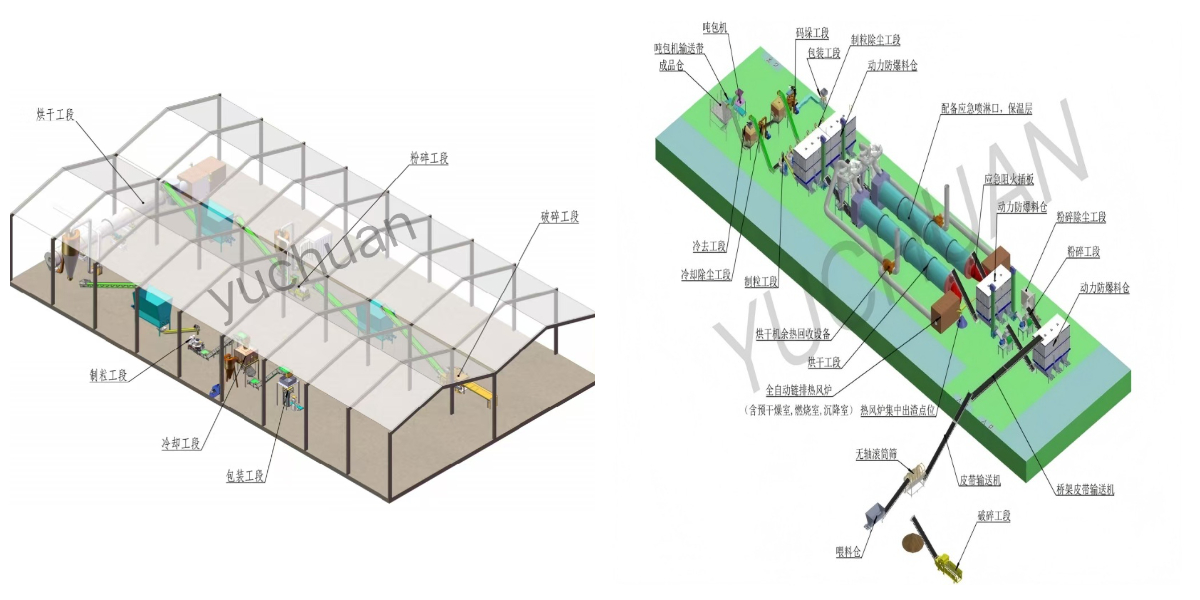
अनुक्रम इस प्रकार है: कच्चे माल का ग्रहण और भंडारण, कुचलना, सुखाना, पेलेटाइज़िंग, ठंडा करना, छानना और पैकिंग, साथ ही पूरी लाइन के लिए धूल संग्रह और परिवहन उपकरण कार्यरत हैं। क्रशर बड़े आकार की सामग्री को उस कण आकार तक कम करता है जिसे पेलेट मिल स्वीकार कर सके, ड्रायर नमी को उस सीमा तक नीचे लाता है जिसमें सामग्री को दबाया जा सके, पेलेट मिल दबाव के तहत पेलेट बनाता है, कूलर पेलेट के तापमान को परिवेश के स्तर तक नीचे लाता है ताकि पेलेट बिना दरार के कठोर हो जाए, छलनी महीन कणों को हटाकर उन्हें प्रक्रिया में वापस भेजती है, और पैकिंग अनुभाग तैयार उत्पाद का वजन करता है और उसे बैग में भरता है।
प्रत्येक अनुभाग विभिन्न आकारों और विन्यासों में आपूर्ति किया जा सकता है, और लाइन को एक छोटी कार्यशाला, एक सहकारी संयंत्र, या तीन पालियों में चलने वाली औद्योगिक स्थापना के लिए बनाया जा सकता है। डाई का व्यास, रोलरों की संख्या, ड्राइव शक्ति, ड्रायर का आकार और पैकिंग व्यवस्था को मानक सूची के बजाय कार्य परिस्थितियों से चुना जाता है, क्योंकि समान नाममात्र क्षमता का अर्थ बुरादे और गीले भूसे पर बहुत भिन्न उपकरण होता है।
लाइन आंशिक विन्यासों में भी प्रदान की जाती है: जिस ग्राहक के पास पहले से क्रशर है, वह केवल सुखाने और पेलेटाइज़िंग अनुभाग ले सकता है; जिस ग्राहक के पास पहले से पेलेट मिल है, वह क्रशिंग, सुखाने और ठंडा करने के अनुभाग ले सकता है। प्रत्येक मामले में कोटेशन में बताया जाता है कि कौन से अनुभाग शामिल हैं और इंटरफेस, अर्थात बेल्ट कन्वेयर, डक्ट और विद्युत कनेक्शन, को कैसे संभाला जाता है।
1.2 कच्चे माल की तैयारी की आवश्यकताएँ
कच्चे माल के तीन गुण लाइन के डिज़ाइन का निर्धारण करते हैं: कण आकार, नमी की मात्रा और थोक घनत्व। कण आकार डाई और रोलर की संरचना को निर्धारित करता है, क्योंकि पेलेट डाई होल में सामग्री को संपीड़ित करके बनाया जाता है और अत्यधिक बड़ा कण या तो होल को अवरुद्ध कर देगा या कमजोर पेलेट के रूप में बाहर निकल जाएगा। नमी ड्रायर और डाई से पहले सामग्री की कंडीशनिंग को निर्धारित करती है, क्योंकि सामग्री में मौजूद पानी डाई के अंदर भाप में बदल जाता है और ठंडा होते समय पेलेट को चटका देता है। थोक घनत्व साइलो और कन्वेयर की मात्रा को निर्धारित करता है, और यही कारण है कि भूसे जैसी हल्की सामग्री को उसके वजन से जितना अपेक्षित हो उससे बड़े हैंडलिंग सिस्टम की आवश्यकता होती है।
सामान्य तैयारी लक्ष्य लकड़ी सामग्री के लिए 3 से 5 मिमी और पुआल के लिए 3 से 6 मिमी का कण आकार है, जिसमें पेलेट मिल के इनलेट पर नमी 8% से 12% होती है। इन सीमाओं से बाहर की सामग्री को भी पेलेटाइज़ किया जा सकता है, लेकिन डाई का जीवन, उत्पादन और पेलेट की टिकाऊपन सभी घट जाते हैं, और ऑपरेटर फ़ीड दर को कम करके इसकी भरपाई करता है, जो क्षमता खोने के समान है। अनुभाग 3.1 और तालिका 2 मुख्य सामग्रियों के लिए कार्यशील आंकड़े देते हैं।
जहाँ कच्चा माल मिश्रण हो, उदाहरण के लिए छीलन और छाल के साथ बुरादा, तो मिश्रण को एक समान आकार में कुचला जाना चाहिए और सुखाने से पहले मिलाया जाना चाहिए, ताकि ड्रायर और पेलेट मिल को एक सुसंगत फ़ीड मिले। मिश्रण भंडारण साइलो में या प्राप्ति फर्श पर किया जाता है, और यह एक सरल उपाय है जो उस अधिकांश भिन्नता को दूर करता है जो अन्यथा पेलेट गुणवत्ता में उतार-चढ़ाव के रूप में प्रकट होती है।
1.3 लाइन कॉन्फ़िगरेशन
यह लाइन तीन विशिष्ट विन्यासों में उपलब्ध है। कॉम्पैक्ट विन्यास एक क्रशर, एक छोटे ड्रायर और एक बैगिंग स्केल के साथ एक पेलेट मिल के आसपास बनाया गया है, और यह उन कार्यशालाओं और फार्मों के लिए है जो अपने स्वयं के उपयोग या स्थानीय बाजार के लिए उत्पादन करते हैं। मानक विन्यास में एक बफर साइलो, एक छलनी के साथ एक कूलर, एक धूल संग्रह प्रणाली और एक अर्ध-स्वचालित पैकिंग अनुभाग जोड़ा जाता है, और यह व्यावसायिक उत्पादन के लिए है। औद्योगिक विन्यास क्रशिंग और पेलेटाइज़िंग अनुभागों को दोहराता है, स्वचालित बैचिंग और एक पूरी तरह से स्वचालित पैकिंग लाइन जोड़ता है, और यह निर्यात उत्पादन के लिए है जहाँ लाइन को लगातार चलना होता है और एक मशीन का डाउनटाइम पूरे संयंत्र को नहीं रोक सकता।
तीनों विन्यासों में विद्युत नियंत्रण एक ही कैबिनेट में केंद्रीकृत होता है, जिसमें अनुभागों के बीच इंटरलॉकिंग होती है, ताकि डाउनस्ट्रीम में रुकावट होने पर अपस्ट्रीम फीडिंग रुक जाए, बजाय इसके कि उपकरण सामग्री से भर जाए। इंटरलॉक, आपातकालीन स्टॉप और मोटर सुरक्षा आपूर्ति का हिस्सा हैं, वैकल्पिक अतिरिक्त नहीं, क्योंकि इनके बिना एक लाइन ऐसी लाइन है जो अपनी पहली रुकावट से ही क्षतिग्रस्त हो जाएगी।
2. पेलेट उत्पादन लाइन के प्रमुख लाभ
2.1 संपूर्ण लाइन के लाभ
नीचे दिए गए लाभ ऑपरेटर के दृष्टिकोण से लिखे गए हैं, क्योंकि एक लाइन का मूल्य इस बात से तय होता है कि वह वर्ष में वास्तव में कितने घंटे चलती है, और यह कि वह जो उपभोग करती है उसका कितना हिस्सा बिक्री योग्य उत्पाद के रूप में वापस आता है।
1. सभी अनुभाग एक-दूसरे से मेल खाते हैं। क्रशर, ड्रायर, पेलेट मिल, कूलर और पैकिंग अनुभाग का आकार समान कार्य परिस्थितियों से निर्धारित किया गया है, इसलिए लाइन अपनी रेटेड आउटपुट तक पहुँचती है, बजाय इसके कि किसी एक कम आकार के अनुभाग से सीमित हो जाए।
2. लाइन को लेआउट ड्रॉइंग, डक्टिंग, कन्वेइंग उपकरण और एकल नियंत्रण कैबिनेट के साथ एक पैकेज के रूप में आपूर्ति की जाती है, जिससे विभिन्न आपूर्तिकर्ताओं के उपकरणों को साइट पर जोड़ते समय उत्पन्न होने वाली इंटरफ़ेस समस्याएँ दूर हो जाती हैं।
3. अनुभागों के बीच इंटरलॉकिंग किसी अनुभाग के रुकने पर उपकरण के भीतर सामग्री जमा होने से रोकती है, जिससे डाई, ड्रायर और कन्वेयर अवरोधक क्षति से सुरक्षित रहते हैं।
4. बायोमास कॉन्फ़िगरेशन में ड्रायर को संयंत्र के अपने अवशेष से जलाया जाता है, इसलिए सुखाने की ईंधन लागत लगभग शून्य होती है और उत्पाद के रूप में न बिकने वाला अपशिष्ट उस ऊर्जा में बदल जाता है जो उत्पाद को सुखाती है।
5. डाई और रोलर असेंबली का चयन सामग्री के अनुसार किया जाता है, इसलिए संपीड़न अनुपात कच्चे माल से मेल खाता है और मुख्य मोटर पर अधिभार डाले बिना पेलेट घनत्व प्राप्त हो जाता है।
6. कूलर और छलनी मिलकर काम करते हैं: कूलर पेलेट को सख्त करता है और छलनी महीन कणों को हटा देती है, जिन्हें धूल के रूप में बेचने के बजाय डाई में वापस भेज दिया जाता है, इसलिए बिक्री योग्य पेलेट की उपज अधिक होती है।
7. कुचलने, सुखाने और ठंडा करने के चरणों में धूल संग्रह शामिल है, इसलिए कार्यशाला सामान्य उत्सर्जन आवश्यकताओं को पूरा करती है और एकत्रित पाउडर को उत्पाद में वापस मिला दिया जाता है।
8. लाइन को चरणों में बनाया जा सकता है। ग्राहक कुचलने और पेलेटाइज़िंग से शुरुआत कर सकता है और बाद में सुखाने, ठंडा करने और स्वचालित पैकिंग जोड़ सकता है, और लेआउट बाद के अनुभागों के लिए स्थान और कनेक्शन छोड़ता है।
9. वोल्टेज, आवृत्ति, डाई का आकार, पैकिंग वजन और नियंत्रण पैनल की भाषा अनुकूलित की जाती है, इसलिए लाइन को साइट पर किसी संशोधन के बिना ग्राहक के देश में चालू किया जा सकता है।
10. डाई, रोलर, हथौड़े, बेल्ट और बेयरिंग के लिए स्पेयर पार्ट्स स्टॉक में रखे जाते हैं, और लाइन को एक मैनुअल, एक वायरिंग डायग्राम और एक स्पेयर पार्ट्स सूची के साथ प्रलेखित किया गया है, इसलिए रखरखाव आपूर्तिकर्ता के साइट पर होने पर निर्भर नहीं करता है।
2.2 मुख्य अनुभागों के लाभ
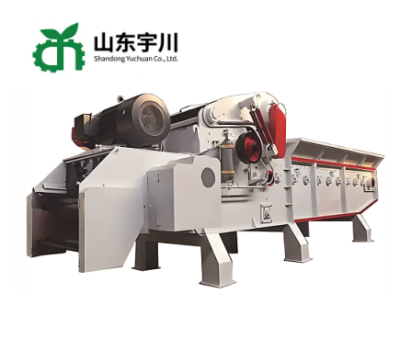
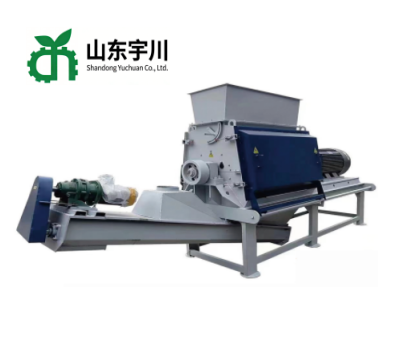
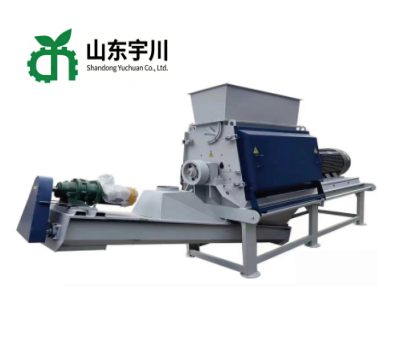
क्रशिंग अनुभाग। वाटर-ड्रॉप चैंबर और प्रतिवर्ती मिश्र धातु हथौड़ों वाला एक हथौड़ा-प्रकार क्रशर लकड़ी के चिप्स, छीलन, पुआल और खोल को डाई द्वारा आवश्यक आकार तक कम करता है, जिसमें स्क्रीन परिवर्तन विभिन्न उत्पादों के लिए मोटा या महीन सामग्री देता है। क्रशर को ड्रायर से पहले रखा जाता है ताकि गीली सामग्री को क्रश किया जा सके जबकि वह अभी भी नरम हो, जो सूखी सामग्री को क्रश करने की तुलना में कम ऊर्जा खर्च करता है।
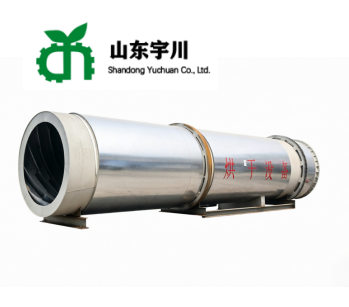
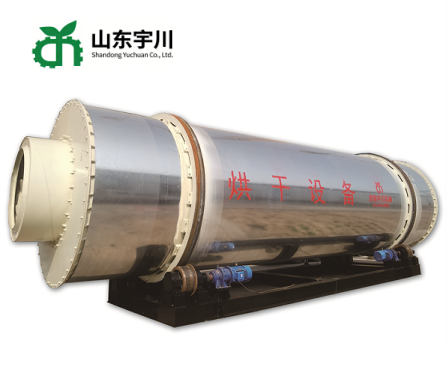
सुखाने वाला खंड। एक तीन-पास या बहु-चैनल ड्रम ड्रायर सामग्री को 8% से 12% नमी तक लाता है, जिसमें ऊष्मा प्लांट अवशेष, गैस या तेल से जलाए गए बर्नर द्वारा, या अपशिष्ट ऊष्मा द्वारा आपूर्ति की जाती है। ड्रायर आने वाली सामग्री बदलने पर आउटलेट नमी को स्थिर रखता है, जिससे पेलेट मिल को निरंतर फ़ीड दर पर चलने में मदद मिलती है।
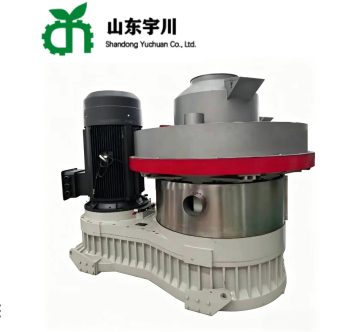
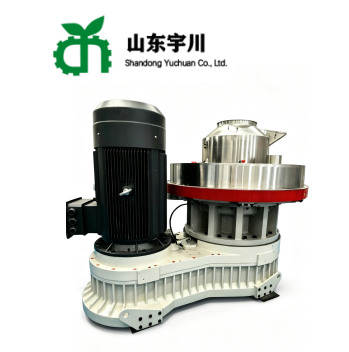
पेलेटाइज़िंग खंड। पेलेट मिल में दो या तीन रोलर वाला एक रिंग डाई, बलपूर्वक स्नेहन और डाई से पहले एक कंडीशनर का उपयोग किया जाता है। डाई का संपीड़न अनुपात सामग्री के अनुसार चुना जाता है: लकड़ी के लिए उच्च अनुपात, भूसे और खोल के लिए कम अनुपात, ताकि पेलेट घना हो लेकिन मोटर पर अधिक भार न पड़े। कटर पेलेट की लंबाई निर्धारित करता है, और भिन्न उत्पाद के लिए डाई और रोलर बदले जा सकते हैं।
कूलिंग और छलनी अनुभाग। एक काउंटर-फ्लो कूलर पेलेट को डाई तापमान से लगभग परिवेशी तापमान तक लाता है, और एक कंपन छलनी फाइन्स को अलग करके उन्हें प्रक्रिया में वापस भेजती है। गर्म अवस्था में पैक किए गए पेलेट बैग में ठंडे होते रहते हैं, बैग के अंदर नमी संघनित करते हैं और ग्राहक के पास नरम और फफूंदयुक्त पहुँचते हैं, जो उन संयंत्रों में सबसे आम शिकायत है जो कूलर छोड़ देते हैं।
पैकिंग अनुभाग। एक तौल और बैगिंग इकाई 15 किग्रा, 25 किग्रा या 50 किग्रा के बैग या जंबो बैग भरती है, साथ में सीलिंग या सिलाई उपकरण और भंडारण क्षेत्र तक एक बेल्ट कन्वेयर होता है। तौल की सटीकता और बैग की प्रस्तुति तय करती है कि उत्पाद बाजार में कैसे स्वीकार किया जाता है, और ये लाइन का हिस्सा हैं, बाद का विचार नहीं।
3. प्रक्रिया
3.1 पेलेट उत्पादन प्रक्रिया प्रवाह
लाइन का प्रक्रिया प्रवाह निश्चित है, और प्रत्येक अनुभाग सामग्री के एक गुण के कारण मौजूद है जिसे अगला अनुभाग सहन नहीं कर सकता। नीचे दिए गए चरण प्रवाह का वर्णन करते हैं जैसा कि इसे साइट पर कमीशन किया जाता है।
1. कच्चे माल की प्राप्ति और भंडारण। सामग्री को कंक्रीट के फर्श पर या हॉपर में प्राप्त किया जाता है, पत्थर, धातु और प्लास्टिक जैसी अशुद्धियों के लिए जाँच की जाती है, और साइलो या ढके हुए शेड में संग्रहीत किया जाता है। गीली सामग्री के लिए भंडारण कम रखा जाता है, क्योंकि गीला बायोमास ढेर में गर्म होकर कम्पोस्ट हो जाता है और कैलोरी मान खो देता है।
2. कुचलना। एक हैमर क्रशर सामग्री को 3 से 6 मिमी तक कम करता है। स्क्रीन का छिद्र डाई और उत्पाद के अनुसार निर्धारित किया जाता है, और जब घिसाव सीमा तक पहुँच जाता है तो हैमर को पलट दिया जाता है, ताकि अभियान के दौरान कण आकार एक समान रहे।
3. सुखाना। सामग्री ड्रम ड्रायर में प्रवेश करती है और 8% से 12% नमी पर निकलती है। कमीशनिंग के दौरान ड्रम की गति, बर्नर का आउटपुट और फ़ीड दर को एक साथ समायोजित किया जाता है, और प्रत्येक शिफ्ट की शुरुआत में आउटलेट नमी को नमी मीटर या ओवन परीक्षण द्वारा जाँचा जाता है।
4. डाई से पहले कंडीशनिंग। जहाँ प्रक्रिया के लिए आवश्यक हो, सामग्री को नरम करने और उसे उस तापमान तक लाने के लिए कंडीशनर में भाप या पानी मिलाया जाता है जिस पर वह सबसे अच्छी तरह संपीड़ित होती है। लकड़ी की सामग्री को सामान्यतः थोड़ी मात्रा में पानी की आवश्यकता होती है; पुआल और खोल छोटी भाप कंडीशनिंग के साथ बेहतर व्यवहार करते हैं।
5. पेलेटाइज़िंग। सामग्री को रोलर्स द्वारा रिंग डाई के माध्यम से दबाया जाता है, और कटर बाहर निकलने वाले पेलेट को आवश्यक लंबाई तक काटता है। ऑपरेटर डाई के तापमान, मुख्य मोटर की धारा और पेलेट के रूप को देखता है, और तदनुसार फ़ीड दर समायोजित करता है।
6. कूलिंग। गर्म पेलेट काउंटर-फ़्लो कूलर से गुज़रते हैं, जहाँ परिवेशी वायु ऊष्मा और सतह की आंशिक नमी को हटा देती है। पेलेट कूलर से परिवेश के निकट तापमान पर और ऐसी कठोरता के साथ निकलता है जो उसे बिना टूटे संभालने की अनुमति देती है।
7. छानना और महीन कणों की वापसी। ठंडा हुआ पेलेट एक कंपनशील छलनी पर से गुजरता है। महीन कण और टूटे हुए पेलेट अलग किए जाते हैं, उन्हें डाई या ड्रायर में वापस भेजा जाता है, और तैयार पेलेट पैकिंग के लिए जाता है।
8. पैकिंग और भंडारण। पेलेट को बैग या जंबो बैग में तौलकर भरा जाता है, सील किया जाता है, और सूखे भंडार में ढेर किया जाता है। बैगों को ठंडी दीवार के सहारे नहीं रखा जाता, क्योंकि दीवार पर जमा संघनन उत्पाद में चला जाता है।
9. धूल संग्रह और सफाई। क्रशर, ड्रायर और कूलर की धूल को बैग फ़िल्टर द्वारा एकत्र किया जाता है और उत्पाद में वापस मिलाया जाता है; शिफ्ट के अंत में फर्श की सफाई की जाती है, क्योंकि उपकरणों के नीचे जमा धूल आग का जोखिम भी है और उत्पाद की हानि भी।
3.2 उपकरण निर्माण प्रक्रिया
लाइन की विश्वसनीयता इस पर निर्भर करती है कि मुख्य मशीनें कैसे बनाई गई हैं। नीचे दी गई प्रक्रिया क्रशर, ड्रायर और पेलेट मिल पर लागू होती है, जो तीन ऐसी मशीनें हैं जो लाइन का भार उठाती हैं।
10. सामग्री चयन। फ्रेम और चैंबर Q235B या Q345B प्लेट से बने होते हैं, पेलेट मिल रिंग डाई मिश्र धातु स्टील से और रोलर फोर्ज्ड मिश्र धातु स्टील से बने होते हैं, और प्रत्येक हीट नंबर दर्ज किया जाता है ताकि किसी विफल पुर्जे का पता लगाया जा सके।
11. कटाई और आकार देना। प्लेट को CNC प्लाज्मा या फ्लेम कटिंग मशीन पर काटा जाता है, क्रशर चैंबर को प्रेस ब्रेक पर आकार दिया जाता है, और ड्रायर शेल को प्लेट रोलिंग मशीन पर गणना किए गए व्यास तक रोल किया जाता है।
12. वेल्डिंग। चैंबर और शेल को एक निश्चित प्रक्रिया के अंतर्गत CO2 गैस शील्डेड या सबमर्ज्ड आर्क वेल्डिंग से वेल्ड किया जाता है; प्रतिबलित जोड़ों को पूर्ण भेदन के साथ वेल्ड किया जाता है और सरंध्रता तथा अंडरकट के लिए निरीक्षण किया जाता है।
13. प्रतिबल निवारण। वेल्डेड आवासों और ड्रायर शेल को वेल्डिंग प्रतिबल मुक्त करने के लिए एनील किया जाता है, जो निरंतर संचालन के कंपन और ऊष्मा के अंतर्गत दरार पड़ने से रोकता है।
14. मशीनिंग। बेयरिंग सीट, डाई सीट, फ्लैंज फेस और कपलिंग बोर CNC उपकरणों पर मशीन किए जाते हैं, बोर सहनशीलता IT7 तक और सतह खुरदरापन Ra 1.6 तक, ताकि रोटर, डाई और ड्राइव संकेंद्रित रूप से चलें।
15. ताप उपचार। हथौड़ों को HRC 52-58 तक क्वेंच और टेम्पर किया जाता है; रिंग डाई को क्वेंच और टेम्पर किया जाता है, फिर छेद ड्रिल या पंच किए जाते हैं और डाई को पॉलिश किया जाता है; रोलर्स को सामग्री के घर्षण का प्रतिरोध करने के लिए कठोर किया जाता है।
16. गतिशील संतुलन। क्रशर रोटर और पेलेट मिल रोटर को असेंबली से पहले कार्य गति पर G6.3 ग्रेड तक गतिशील रूप से संतुलित किया जाता है, जो कम कंपन और लंबी बेयरिंग आयु का आधार है।
17. असेंबली। बेयरिंग, शाफ्ट, डाई, रोलर और ड्राइव को फ्रेम पर असेंबल किया जाता है, क्लीयरेंस को ड्राइंग के अनुसार सेट किया जाता है, और बिजली जोड़ने से पहले मुक्त घूर्णन की पुष्टि के लिए मशीन को हाथ से घुमाया जाता है।
18. परीक्षण। प्रत्येक मशीन बिना भार के चलती है ताकि कंपन, तापमान और शोर की जाँच की जा सके, और पेलेट मिल का भार-परीक्षण सामग्री के साथ किया जाता है ताकि डिज़ाइन सेटिंग पर आउटपुट, करंट और पेलेट गुणवत्ता की पुष्टि हो सके।
19. सतह उपचार और पैकिंग। मशीनों को शॉट-ब्लास्ट किया जाता है, प्राइमर और टॉप-कोट लगाया जाता है, मॉडल, पावर, गति और सीरियल नंबर वाली नेमप्लेट लगाई जाती हैं, और उपकरण को अनुभागों में पैक किया जाता है, साथ में असेंबली ड्रॉइंग और विद्युत आरेख संलग्न किए जाते हैं।